Dlaczego ponownie rozważa się tradycyjne chromowanie twarde
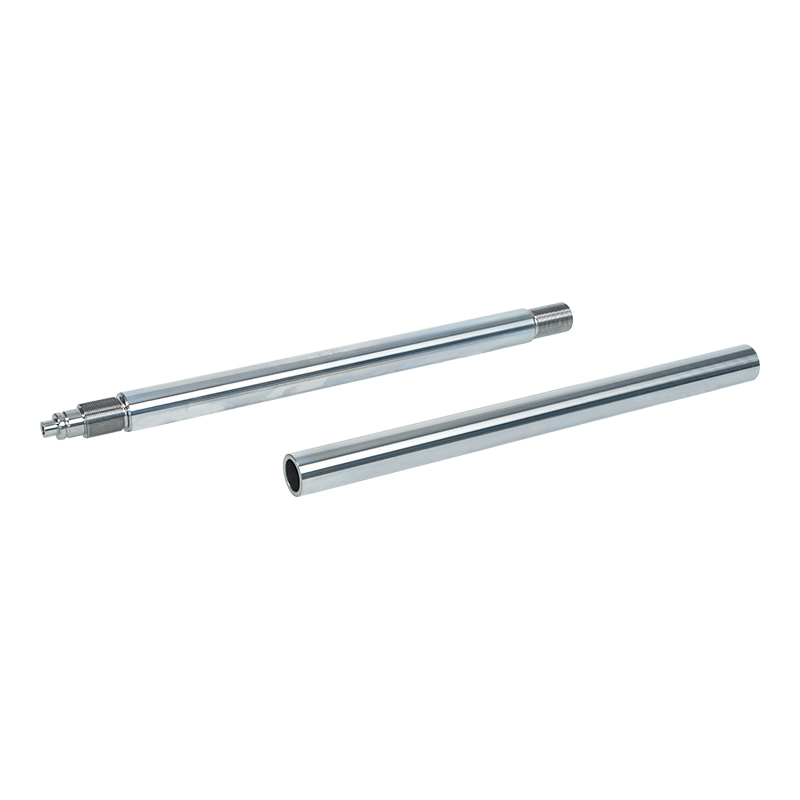
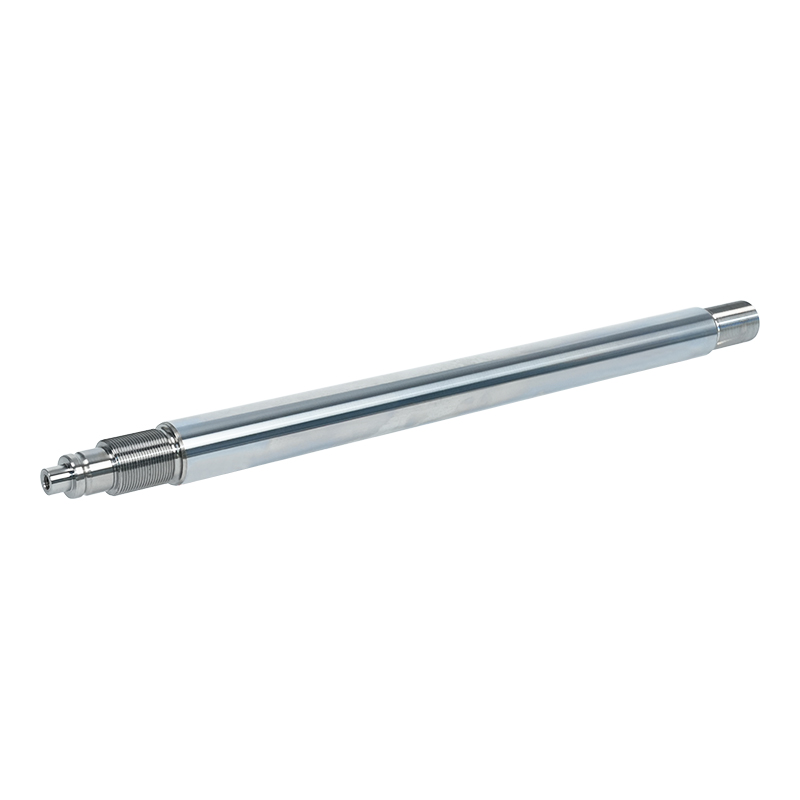
Twarde chromowanie jest domyślną powłoką dla powlekane tłoczysko przez dziesięciolecia, głównie dlatego, że zapewnia silną równowagę odporności na zużycie, ochrony przed korozją i stosunkowo niskiego kosztu. Jednak sam proces galwanizacji opiera się na sześciowartościowym chromie, który w wielu regionach podlega coraz bardziej rygorystycznym przepisom dotyczącym ochrony środowiska i bezpieczeństwa w miejscu pracy. Ta presja regulacyjna nie wyeliminowała twardego chromu jako opcji, ale zmusiła producentów do oceny alternatywnych technologii powlekania, które mogłyby dorównać jego właściwościom bez takich samych obciążeń związanych z przestrzeganiem zasad ochrony środowiska.
Zmiana ta nie ma też charakteru wyłącznie regulacyjnego. Niektóre z alternatywnych powłok, które pojawiły się jako zamienniki, w rzeczywistości przewyższają tradycyjny twardy chrom w określonych scenariuszach zużycia i korozji, co oznacza, że rozmowa wykracza poza zwykłą zgodność i skupia się na rzeczywistym porównaniu wydajności w niektórych zastosowaniach.
Mikropęknięcia w twardym chromie nie zawsze są wadą
Jednym ze szczegółów, który zaskakuje osoby, które nie mają jeszcze doświadczenia z powlekanymi tłoczyskami hydraulicznymi, jest to, że podczas chromowania twardego w naturalny sposób powstaje sieć mikropęknięć w ramach procesu powlekania, co nie jest automatycznie oznaką złej jakości. Te mikropęknięcia powstają w wyniku wewnętrznych naprężeń, które narastają podczas osadzania się warstwy chromu. W odpowiednio kontrolowanym procesie powlekania są one równomiernie rozmieszczone i pozostają na tyle płytkie, że nie wpływają negatywnie na ogólne właściwości powłoki.
Kiedy mikropęknięcia stają się prawdziwym problemem
Problem pojawia się, gdy pęknięcia są nierównomiernie rozmieszczone, sięgają głębiej niż oczekiwano lub łączą się ze sobą, tworząc ciągłą ścieżkę w dół do metalu nieszlachetnego. W takim przypadku żrąca wilgoć lub zanieczyszczenia mogą przedostać się przez powłokę i zacząć atakować podłoże pod spodem, ostatecznie powodując unoszenie się lub łuszczenie się powłoki, mimo że powierzchnia może nadal wyglądać na nienaruszoną z zewnątrz.
Kruchość wodorowa: ryzyko spowodowane samym procesem galwanizacji
Procesy galwaniczne stosowane do nakładania twardego chromu mogą wprowadzić atomy wodoru do stali podstawowej podczas reakcji galwanizacji, a jeśli nie zostanie poddany obróbce, wodór ten może migrować do struktury krystalicznej metalu i sprawić, że pręt będzie bardziej kruchy, niż sugerowałaby pierwotna specyfikacja materiału. Jest to szczególnie istotne w przypadku prętów stalowych o wysokiej wytrzymałości, ponieważ stopy o wyższej wytrzymałości są zwykle bardziej podatne na kruchość wodorową niż materiały o niższej wytrzymałości.
- Wypalanie po galwanizacji, kontrolowany etap obróbki cieplnej, służy do usuwania zaabsorbowanego wodoru z metalu nieszlachetnego
- Wypiekanie musi nastąpić w określonym czasie po galwanizacji, ponieważ opóźniona obróbka zmniejsza jej skuteczność
- Pręty o wyższej wytrzymałości wymagają na ogół dokładniejszej kontroli tego etapu niż stopy o standardowej wytrzymałości
- Pomijanie lub skracanie procesu wypiekania jest częstą przyczyną nieoczekiwanych pęknięć w dobrze obrobionych prętach
Wypalanie po galwanizacji to standardowy, niepodlegający negocjacjom etap naszego procesu powlekania w naszym zakładzie w Wuxi, właśnie dlatego, że kruchość wodorowa jest rodzajem ukrytego ryzyka, które nie zostanie ujawnione podczas normalnej kontroli wymiarowej lub wizualnej.
Spray termiczny HVOF jako rosnąca alternatywa
Powłoka natryskowa termiczna o dużej prędkości (HVOF) stała się jedną z bardziej powszechnych alternatyw dla tradycyjnego chromowania powlekane tłoczysko hydrauliczne aplikacje. Zamiast osadzać metal w reakcji galwanizacji, HVOF natryskuje podgrzany węglik wolframu lub podobny materiał na powierzchnię pręta z niezwykle dużą prędkością, tworząc gęstą powłokę o bardzo niskiej porowatości. Proces ten pozwala uzyskać powłokę o lepszej odporności na zużycie w środowiskach ściernych i nie wiąże się z takim samym ryzykiem kruchości wodorowej, jakie występuje w przypadku galwanizacji.
Kompromisem są zazwyczaj koszty i dostępność sprzętu, ponieważ HVOF wymaga specjalistycznego sprzętu natryskowego, który nie jest tak powszechnie dostępny jak konwencjonalne linie do chromowania. W przypadku zastosowań, w których środowisko pracy jest szczególnie ścierne, takich jak maszyny górnicze lub palownicze, dodatkowy koszt początkowy jest często uzasadniony znacznie dłuższą żywotnością w porównaniu ze standardowym twardym chromem.
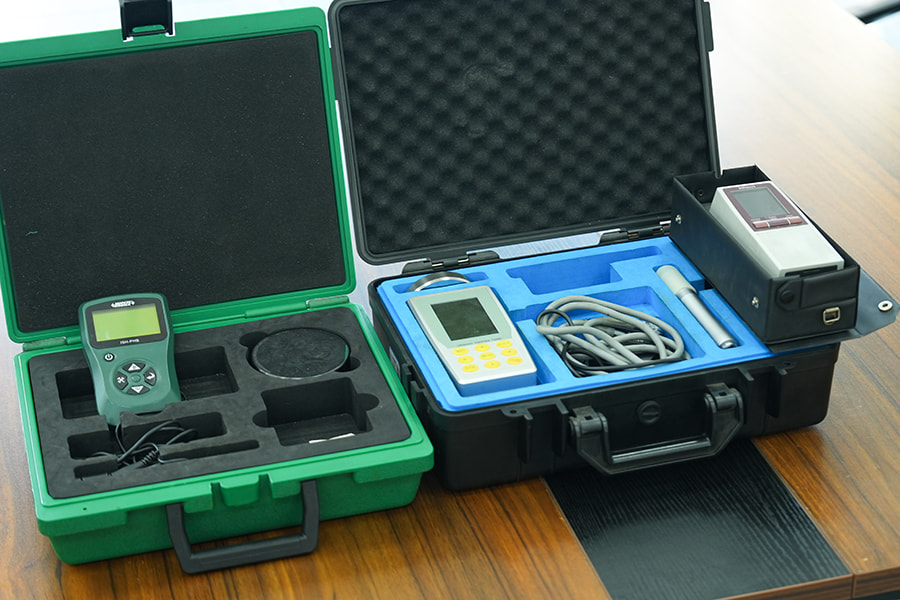
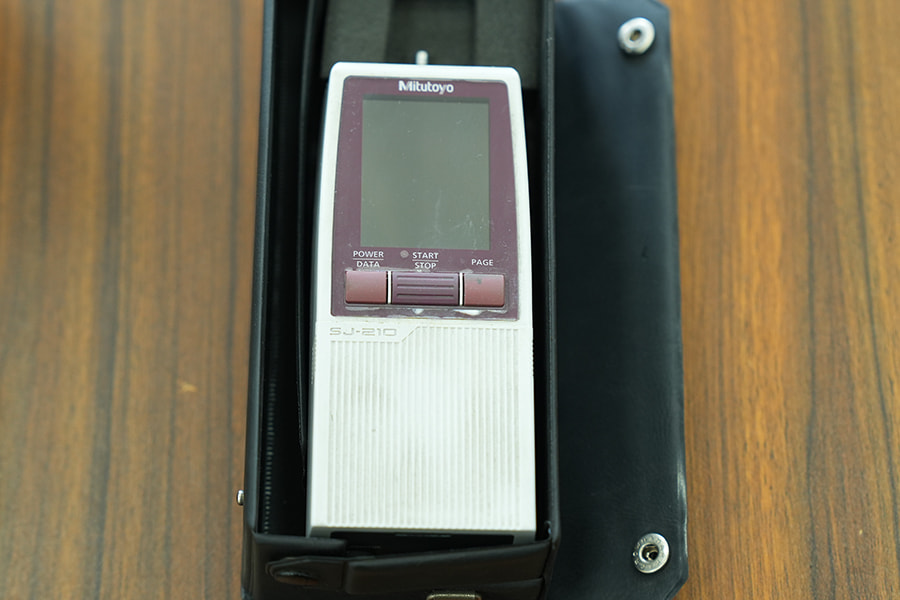
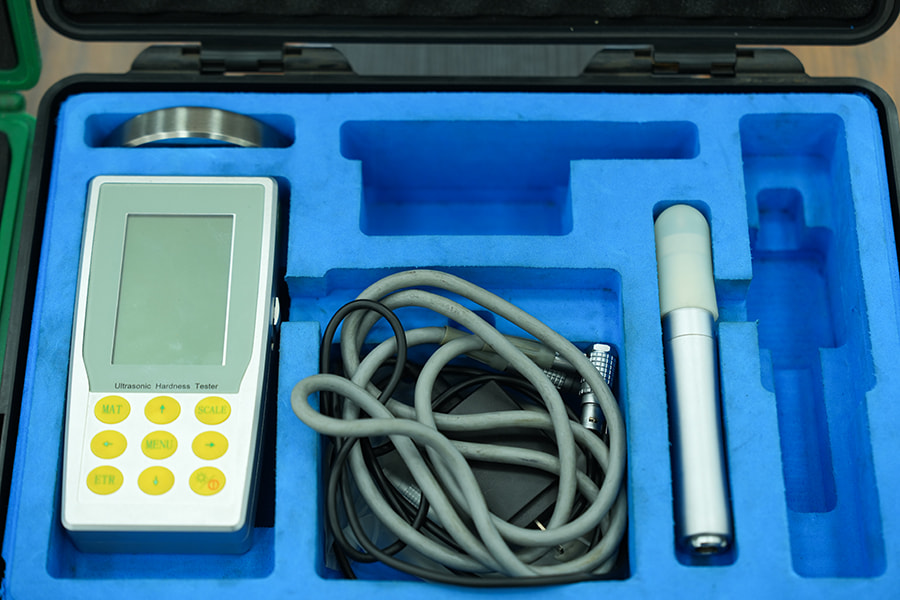
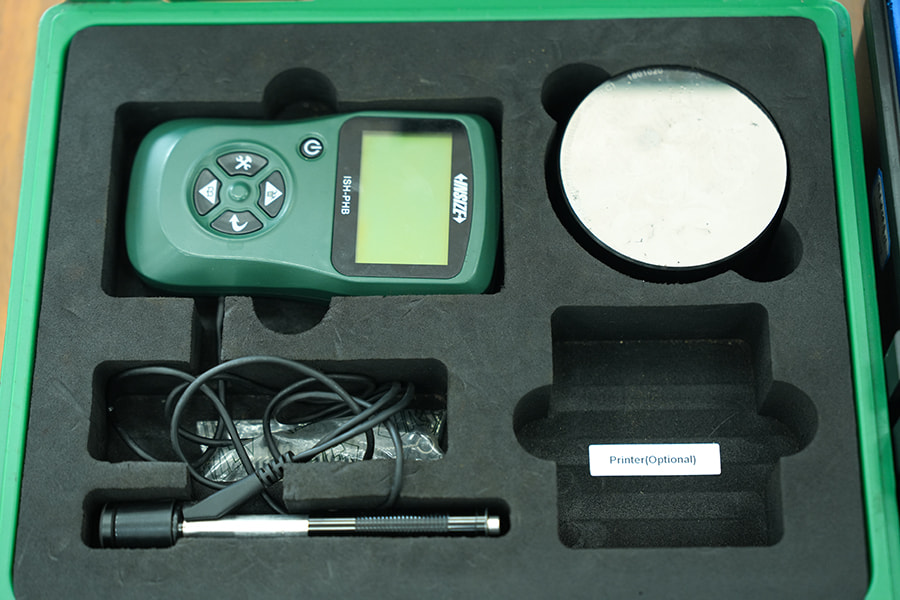
Test przyczepności pozwala określić, czy powłoka będzie rzeczywiście trwała
Powłoka może spełniać każdą specyfikację grubości i twardości na papierze, a mimo to może przedwcześnie zawieść, jeśli przyczepność pomiędzy powłoką a metalem nieszlachetnym nie została odpowiednio sprawdzona. Złe przygotowanie powierzchni przed powlekaniem, takie jak nieodpowiednie czyszczenie lub niewystarczające szorstkowanie powierzchni, może pozostawić powłokę mechanicznie zdrową, izolującą, ale słabo związaną z podłożem, co objawia się łuszczeniem lub łuszczeniem się, gdy pręt zostanie poddany rzeczywistemu naprężeniu roboczemu, a nie podczas testów statycznych.
| Metoda testowa | Co weryfikuje |
| Próba zginania | Czy powłoka pęka lub unosi się pod wpływem mechanicznego zginania |
| Test przekrojowy | Siła wiązania pomiędzy warstwami powłoki i metalem podstawowym na poziomie mikro |
| Próba mgły solnej | Odporność na korozję i integralność powłoki w warunkach przyspieszonego narażenia |
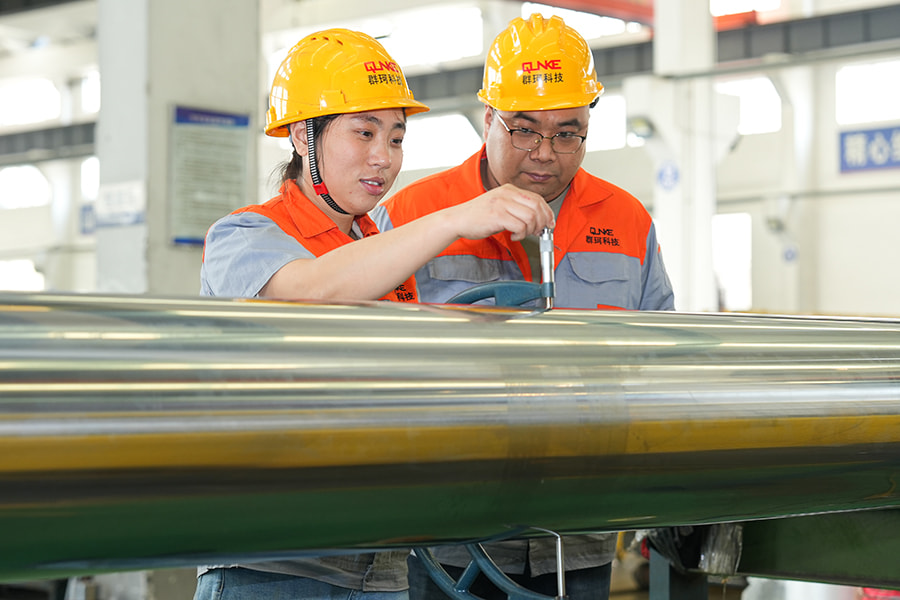
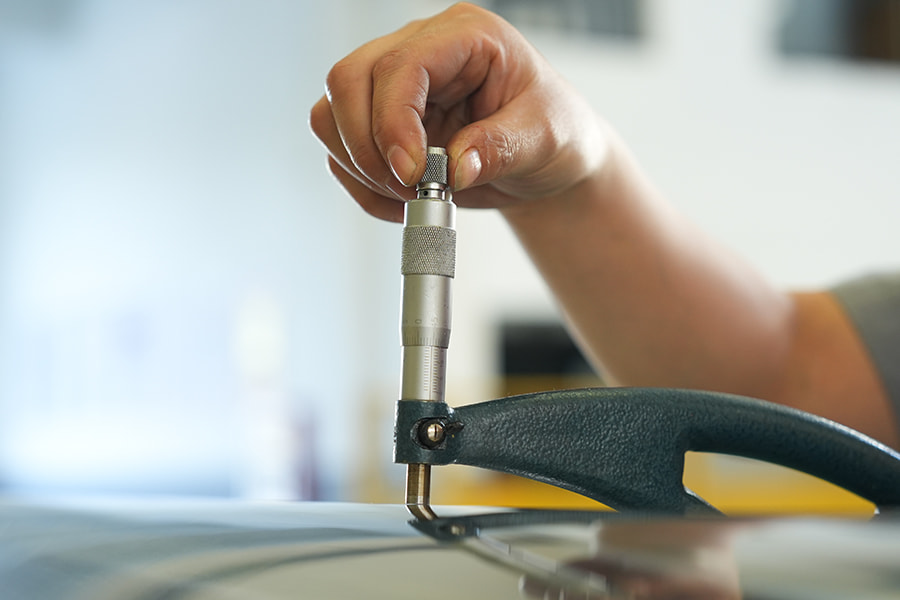
| Pomiar grubości | Stała głębokość powłoki na całej powierzchni pręta |
Dopasowanie wyboru powłoki do rzeczywistego środowiska operacyjnego
Wybór powłoki na tłoczysko nie jest decyzją uniwersalną, ponieważ w różnych środowiskach pracy występują różne rodzaje uszkodzeń. Powłoka, która dobrze sprawdza się w suchym środowisku o niskiej korozyjności, może nie wytrzymać zastosowań morskich lub przybrzeżnych, a powłoka zoptymalizowana pod kątem odporności na korozję niekoniecznie jest najlepszym wyborem w przypadku środowiska ściernego i zawierającego duże ilości cząstek, takiego jak górnictwo lub wykopy.
- Standardowy twardy chrom sprawdza się niezawodnie w ogólnych zastosowaniach w maszynach przemysłowych i budowlanych przy umiarkowanym narażeniu
- Powłoki niklowo-chromowe lub ceramiczne zwykle lepiej wytrzymują w środowiskach morskich, portowych i przybrzeżnych o dużym narażeniu na sól
- Powłoki z węglika wolframu nanoszone HVOF nadają się do środowisk ściernych, takich jak maszyny górnicze i palowe, gdzie dominującym problemem jest zużycie cząstek
- W zastosowaniach, w których występuje połączone ryzyko korozji i ścierania, czasami korzystniejsze jest zastosowanie powłoki warstwowej lub hybrydowej niż pojedynczego typu powłoki
We wszystkich projektach związanych z ochroną wody, okrętami i polami naftowymi, do których dostarczaliśmy powlekane tłoczyska hydrauliczne, dopasowanie powłoki do określonej kombinacji warunków wilgoci, ścierania i obciążenia konsekwentnie zapewnia większą różnicę w żywotności niż zwykły wybór najwyższej dostępnej powłoki.