Długość zazębienia gwintu wpływa nie tylko na siłę trzymania
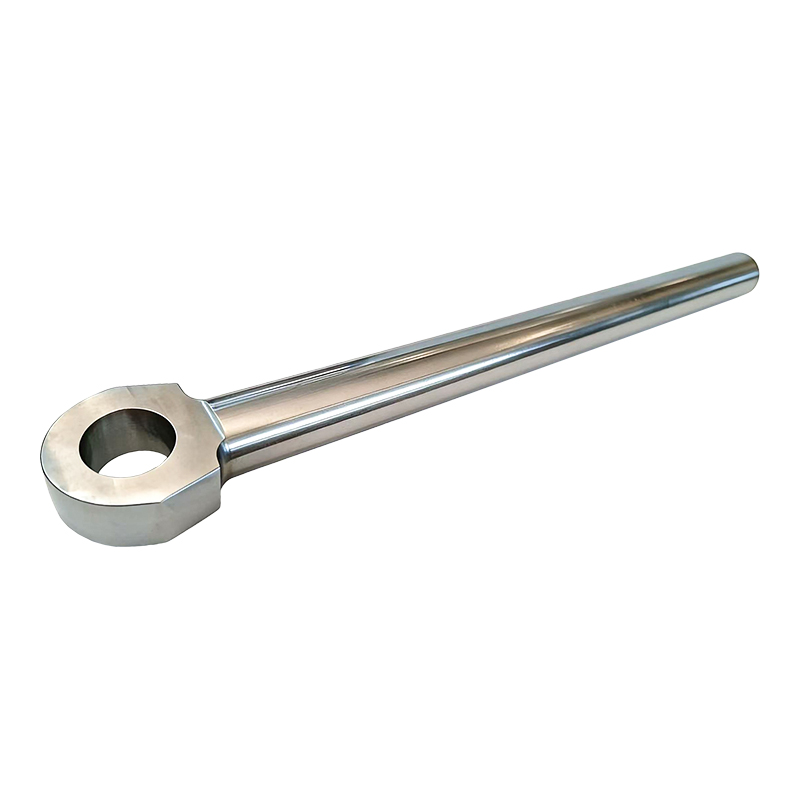
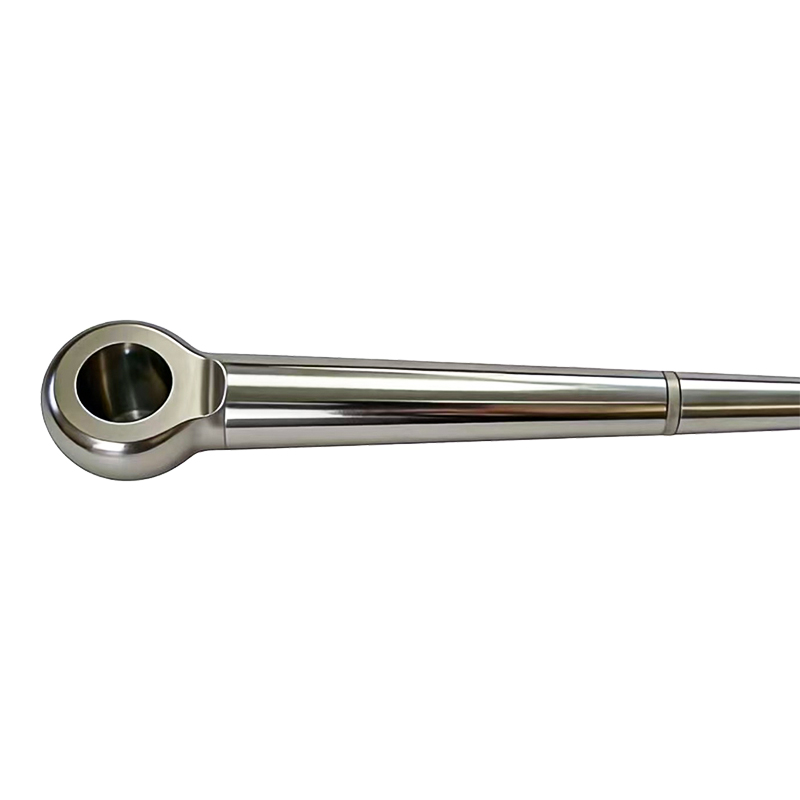
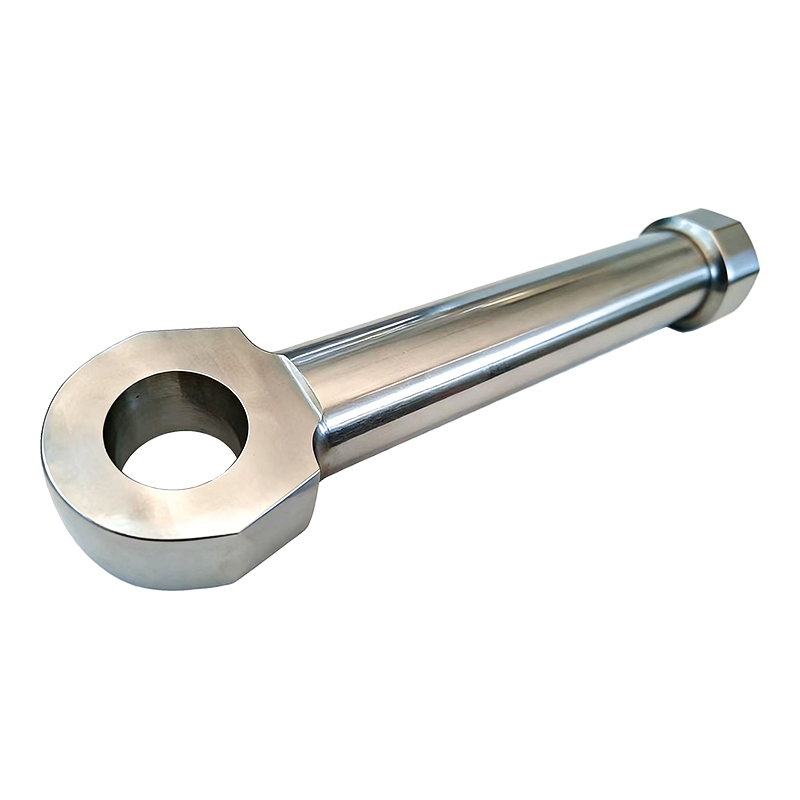
Kiedy głowica tłoka jest nakręcana na tłoczysko jako część zespołu tłoczyska, długość połączenia tego połączenia gwintowego nie tylko określa, jak pewnie są połączone oba elementy. Niewystarczające połączenie gwintu powoduje skupienie naprężeń w pierwszych kilku zwojach stykających się z gwintem, co w przypadku powtarzających się cykli może prowadzić do pęknięć zmęczeniowych dokładnie w tym miejscu, nawet jeśli połączenie w rzeczywistości nigdy nie poluzuje się mechanicznie. Z tego powodu specyfikacje zazębienia gwintów dla zespołów tłoczysk są zwykle wyrażane jako wielokrotność średnicy gwintu, a nie jako stała długość, ponieważ odpowiednie zazębienie dostosowuje się do obciążenia, jakie musi wytrzymać połączenie.
Metody blokowania gwintów również mają tutaj znaczenie. Połączenie, którego bezpieczeństwo opiera się wyłącznie na momencie obrotowym, może stopniowo poluzować się pod wpływem wibracji i cykli ciśnienia typowych dla pracy hydraulicznej, dlatego też wiele zespołów tłoczyska zawiera mechaniczną funkcję blokującą, samoprzylepne zabezpieczenie gwintu lub nakrętkę zabezpieczającą oprócz odpowiedniego momentu obrotowego, a nie zależy wyłącznie od tarcia.
Połączenia spawane i obrabiane maszynowo zawodzą inaczej
Głowice tłoków można przymocować do tłoczyska za pomocą połączenia gwintowanego i obrabianego maszynowo lub połączenia spawanego, a wybór wpływa nie tylko na koszt montażu, ale także na zachowanie połączenia pod wpływem naprężeń w czasie. Obrobione maszynowo połączenie gwintowe ma tendencję do stopniowego niszczenia, często wykazując wczesne oznaki, takie jak niewielkie luzy lub niewielki wyciek, zanim nastąpi całkowita awaria, co daje zespołom konserwacyjnym okno ostrzegawcze. Z kolei połączenie spawane jest zwykle mocniejsze w normalnych warunkach, ale może pęknąć bardziej gwałtownie, jeśli występuje defekt spoiny, ponieważ nie ma luzu mechanicznego, który sygnalizowałby rozwijający się problem, zanim połączenie ulegnie uszkodzeniu.
Dlaczego metody inspekcji różnią się w obu przypadkach
Spawane zespoły tłoczysk zazwyczaj wymagają nieniszczących metod badań, takich jak kontrola ultradźwiękowa lub penetracja barwnika, w celu sprawdzenia integralności spoiny przed oddaniem zespołu do użytku, ponieważ sama kontrola powierzchni nie może ujawnić podpowierzchniowych defektów spoin. Z drugiej strony, zespoły gwintowane można często zweryfikować poprzez badanie momentu obrotowego i wizualną kontrolę gwintu, co jest stosunkowo prostsze do wykonania w ramach rutynowej kontroli jakości.
Tolerancje rowków uszczelniających mają większy zasięg, niż ludzie się spodziewają
Rowek wykonany w główce tłoka w celu utrzymania uszczelki tłoka musi spełniać wąskie tolerancje wymiarowe, a niewielkie odchylenia mają w tym przypadku konsekwencje wykraczające daleko poza samą uszczelkę. Rowek, który jest nieco za szeroki, umożliwia przesuwanie się uszczelki pod ciśnieniem, co prowadzi do nierównomiernego zużycia i ewentualnego wycieku z obejścia. Nieco za wąski rowek może ścisnąć uszczelkę podczas montażu, tworząc słaby punkt, który wcześnie ulega uszkodzeniu, mimo że otaczający zespół wydaje się w pełni funkcjonalny. Ponieważ ten rowek jest stałą cechą gotowej głowicy tłoka, skorygowanie problemu z tolerancją po obróbce zwykle oznacza złomowanie elementu, a nie jego ponowną obróbkę.
- Tolerancja szerokości rowka bezpośrednio wpływa na to, jak bardzo uszczelka może się poruszać pod wpływem cyklicznych zmian ciśnienia
- Głębokość rowka wpływa na ściskanie uszczelki, co wpływa zarówno na skuteczność uszczelnienia, jak i na trwałość uszczelnienia
- Wykończenie powierzchni wewnątrz rowka ma prawie takie samo znaczenie jak wykończenie pręta, ponieważ szorstka powierzchnia rowka może ścierać uszczelkę od wewnątrz
- Ostre narożniki lub zadziory pozostałe po obróbce są częstą, możliwą do uniknięcia przyczyną wczesnego uszkodzenia uszczelki podczas montażu
Współśrodkowość pomiędzy tłoczyskiem i tłoczyskiem wpływa na zużycie na długo przed tym, zanim wpłynie to na działanie
A zespół tłoczyska może działać normalnie przez pewien czas, nawet przy niewielkim błędzie współśrodkowości pomiędzy osią tłoczyska a denkiem tłoka, ale to niewspółosiowość zazwyczaj objawia się najpierw jako nierównomierne zużycie powierzchni cylindra lub tulei, na długo zanim spowoduje zauważalne problemy z działaniem. Jest to jeden z powodów, dla których sprawdzanie koncentryczności stanowi specyficzny etap kontroli jakości, niezależny od zwykłego sprawdzenia, czy zarówno średnica tłoczyska, jak i średnica tłoka indywidualnie spełniają swoje własne tolerancje, ponieważ dwa indywidualnie prawidłowe elementy mogą nadal być niewspółosiowe po złożeniu razem.
| Warunek koncentryczności | Wczesny objaw | Konsekwencje długoterminowe |
| W ramach tolerancji | Nawet wzór zużycia na otworze i uszczelkach | Oczekiwany okres użytkowania został osiągnięty |
| Drobne odchylenie | Nieco nierówne zużycie uszczelki, jeszcze niewidoczne z zewnątrz | Skrócona żywotność uszczelnienia, krótsze okresy międzyobsługowe |
| Znaczące odchylenie | Zauważalne obciążenie boczne i zarysowanie otworu | Przedwczesna awaria cylindra, możliwe uszkodzenie otworu |
Testowanie złożenia jako całości, a nie tylko jego komponentów
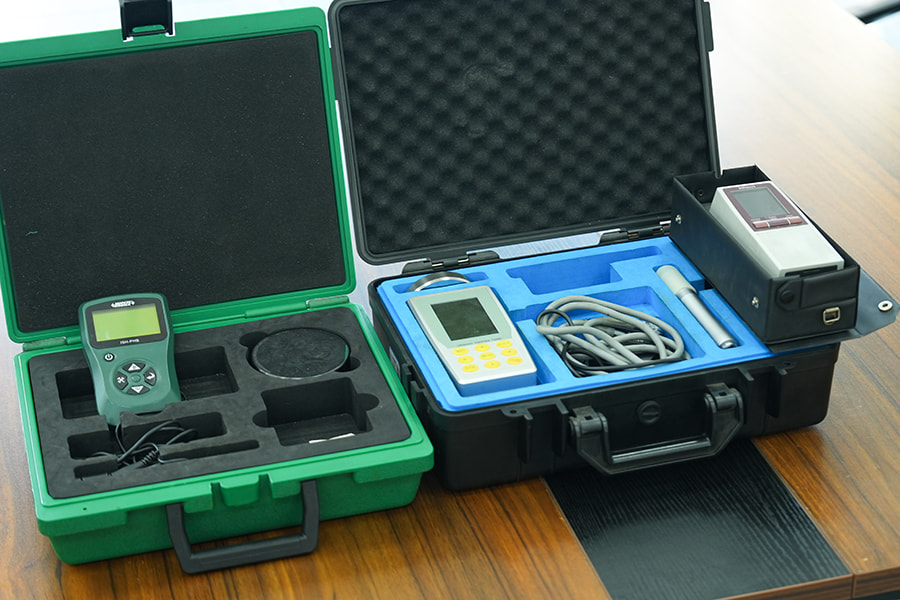
Powszechną luką w kontroli jakości jest testowanie poszczególnych elementów zespołu tłoczyska, takich jak tłoczysko i głowica tłoka, pod kątem ich własnych specyfikacji, bez jednoczesnego testowania kompletnego zespołu jako jednostki funkcjonalnej. Testy ciśnieniowe i cykle skoków zmontowanego zespołu mogą ujawnić problemy z interakcją, takie jak drobne niewspółosiowość lub słabe punkty połączeń, które nie zostałyby wykryte podczas kontroli każdej części z osobna. Jest to szczególnie ważne w przypadku zespołów przeznaczonych do zastosowań wymagających dużej liczby cykli, takich jak koparki i maszyny do palowania, gdzie połączone naprężenia wynikające z ciśnienia, wibracji i powtarzającego się ruchu pojawiają się dopiero wtedy, gdy wszystko działa razem.
Testujemy kompletne zespoły tłoczysk jako kompletne zespoły, zanim opuszczą nasz zakład w Wuxi, ponieważ same testy na poziomie komponentów nie zawsze wychwytują tego rodzaju problemy z interakcją, które pojawiają się dopiero wtedy, gdy tłoczysko i głowica tłoka współpracują w warunkach rzeczywistych zmian ciśnienia.
Kiedy niestandardowe złożenie rozwiązuje problem ze zgodnością, standardowe nie jest w stanie tego zrobić
Standardowe zespoły tłoczysk sprawdzają się dobrze, gdy specyfikacje sprzętu są ściśle powiązane z powszechnie dostępnymi konfiguracjami, ale starsze maszyny, zmodyfikowany sprzęt lub wyjątkowe środowiska operacyjne często wymagają czegoś zbudowanego zgodnie z dokładnymi wymaganiami, a nie dostosowywanego na podstawie części katalogowej. Zwyczaj hydrauliczne zespoły tłoczysk umożliwiają jednoczesną regulację skoku gwintu, stylu montażu, wymiarów rowka uszczelniającego i obróbki powierzchni, zamiast wymuszać kompromis w sprawie jednej specyfikacji w celu dopasowania standardowej części gdzie indziej.
- Starszy lub wycofany sprzęt, którego oryginalne specyfikacje nie odpowiadają już aktualnej ofercie standardowej
- Zastosowania w środowiskach korozyjnych lub ściernych wymagających niestandardowej obróbki powierzchni w całym zespole
- Sprzęt zmodyfikowany w stosunku do pierwotnej konstrukcji, w którym punkty mocowania lub długość skoku nie odpowiadają już części standardowej
- Sytuacje wymagające dopasowanych zestawów podzespołów z gwarantowaną stałą wydajnością wielu jednostek
Biorąc pod uwagę szeroką gamę sprzętu, który obsługujemy w zakresie maszyn budowlanych, pól naftowych i kopalni, niestandardowe zespoły tłoczyska pojawiają się najczęściej, gdy element wyposażenia został zmodyfikowany lub naprawiony w sposób, który nie odpowiada już oryginalnym specyfikacjom fabrycznym.