2026-10-09
Powlekane tłoczysko to jeden z tych elementów, który po cichu decyduje o trwałości cylindra hydraulicznego. Jest to jedyna ruchoma powierzchnia, którą cylinder wystawia na działanie świata zewnętrznego, a każdy odłamek kamienia, zadrapanie, osad soli lub wgłębienie rdzy, które na niej wyląduje, ostatecznie przedostaje się pod uszczelkę i do oleju. Na długo przed awarią cylindra w terenie, powierzchnia tłoczyska zwykle opowiada historię.
Maszyny Wuxi Qunke od 2008 roku zajmuje się produkcją cylindrów hydraulicznych, pneumatycznych i precyzyjnych tłoczysk, a przez większą część tego czasu prace związane z powlekaniem stanowią codzienność. Poniżej znajduje się praktyczny przegląd: jak powłoka naprawdę działa na pręcie, jakie zabiegi powierzchniowe odpowiadają warunkom pracy oraz jak wybór wpływa na uszczelnienia, płyny i konserwację.
Mechanicznie tłoczysko przenosi obciążenie z tłoka na zewnątrz przez głowicę cylindra. Dwa różne obszary tej samej części wykonują dwa zupełnie różne zadania. Pod uszczelką pręt stanowi powierzchnię ślizgową, a tolerancja średnicy, okrągłość i chropowatość decydują o tym, czy uszczelka wytrzyma lata, czy też zacznie płakać po kilku tysiącach cykli. Na zewnątrz cylindra ten sam pręt stanowi odsłoniętą powierzchnię konstrukcyjną, która jest narażona na działanie deszczu, kurzu, żwiru, soli i zmywanych chemikaliów.
Powłoka pozwala na rozdzielenie tych dwóch zadań. Stal bazowa zapewnia wytrzymałość i sztywność, podczas gdy powłoka zapewnia twardość, niskie tarcie i ochronę przed korozją dokładnie tam, gdzie następuje uszkodzenie.
Stale węglowe, takie jak 1045 i 4140, są głównymi elementami produkcji prętów, ale niepowlekane szybko rdzewieją w wilgotnym lub nadmorskim powietrzu. Gdy rdza zacznie się pojawiać, wgłębienia zamieniają się w ścierne krawędzie, które zdzierają materiał z krawędzi uszczelki, a wyciek zaczyna się na długo przed tym, zanim cokolwiek będzie wyglądało na pęknięte. Jeszcze zanim pojawią się wżery, tarcie suche pomiędzy gołą stalą a uszczelką z poliuretanu lub NBR podnosi lokalną temperaturę i przyspiesza zużycie.
Stal nierdzewna rozwiązuje problem korozji, ale stwarza własne problemy: jest stosunkowo miękka, podatna na zacieranie i kosztowna przy dużych średnicach. W przypadku większości drążków hydraulicznych i pneumatycznych praktycznym rozwiązaniem jest powlekana stal węglowa lub stopowa, z powłoką wybraną dla środowiska, w którym maszyna faktycznie pracuje.
Nazwy powłok mogą być mylące, ponieważ niektóre z nich opisują rodzinę, a nie pojedynczy przepis. W praktyce trasy występujące najczęściej na tłoczyskach można podzielić na cztery grupy: chrom galwaniczny, warstwy galwaniczne kompozytowe, warstwy nakładane termicznie, takie jak nakładanie okładzin ceramicznych i laserowych, oraz obróbki dyfuzyjne, takie jak QPQ.
Twardy chrom pozostaje domyślnym rozwiązaniem w przypadku ogólnych usług hydraulicznych i nie bez powodu. Warstwa galwaniczna ma zazwyczaj grubość od 20 do 50 mikronów, osiąga w przybliżeniu 800 do 1000 HV i zapewnia bardzo niski współczynnik tarcia w stosunku do powszechnie stosowanych materiałów uszczelniających. Ta kombinacja utrzymuje niską temperaturę uszczelek i jest odporna na małe cząstki ścierne przedostające się przez wycieraczki.
Jego słabością jest porowatość i mikropęknięcia. W dobrze nasmarowanej maszynie wewnętrznej rzadko ma to znaczenie, ale w środowisku przybrzeżnym lub chemicznym korozja może przedostać się przez te drobne pęknięcia i unieść warstwę spod spodu. Dlatego istnieją warstwy kompozytowe.
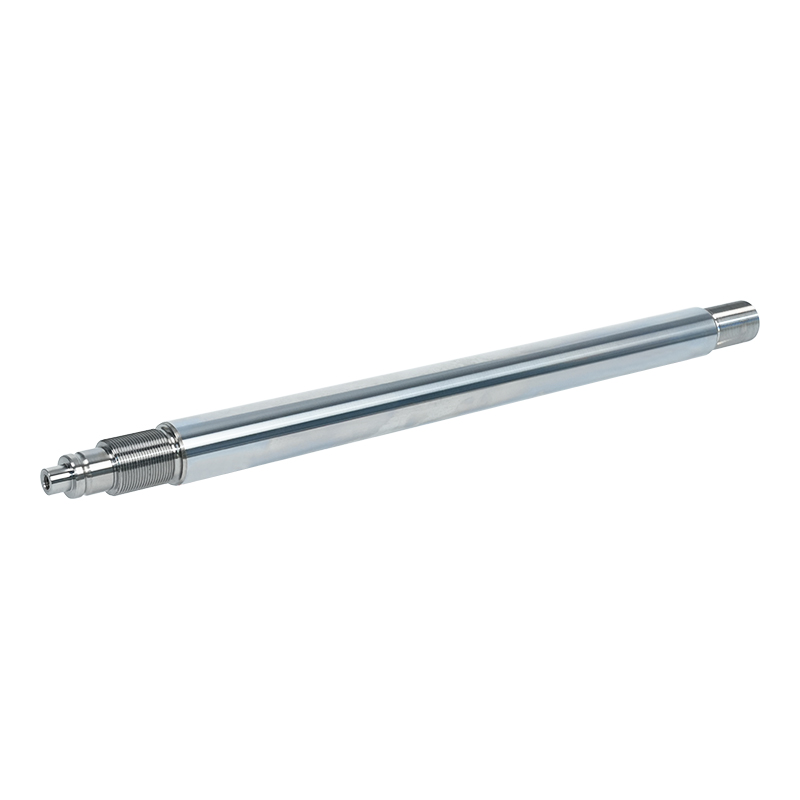
 Twarde chromowane tłoczysko cylindra hydraulicznego Tłoczysko z powłoką galwaniczną do cylindrów hydraulicznych, dostępne w gatunkach stali i stali nierdzewnej, o kontrolowanej grubości i obróbce niestandardowej. Zobacz produkt →
W przypadku trasy kompozytowej pod spodem znajduje się bardziej miękka, bardziej odporna na korozję warstwa, a na wierzch twarda warstwa chromu. Mlecznobiały chrom jako warstwa bazowa z twardym chromem to znajome połączenie, a nikiel i twardy chrom działają na tej samej zasadzie: warstwa barierowa blokuje wilgoć i chemikalia, podczas gdy warstwa zewnętrzna przejmuje zużycie. Obydwa wymagają dodatkowych etapów galwanizacji, dłuższych czasów realizacji i ściślejszej kontroli kąpieli, dlatego są zwykle zarezerwowane dla sprzętu, który rzeczywiście znajduje się na zewnątrz lub w pobliżu słonej wody.
Hartowanie-polerowanie-hartowanie to zabieg dyfuzyjny, a nie osadzana warstwa: powierzchnia jest azotowana w kąpieli solnej, polerowana, a następnie utleniana. Ponieważ nic nie jest dodawane na wierzch, nie ma warstwy, która mogłaby się odpryskiwać, a zmiana wymiarów jest minimalna, co sprawia, że QPQ jest atrakcyjny w przypadku cienkich prętów i części utrzymywanych w wąskich tolerancjach. Obudowa jest jednak płytka, zwykle ma grubość kilkudziesięciu mikronów, więc nie jest lekarstwem na głębokie żłobienia lub silne ścieranie.
Poniższa tabela podsumowuje porównanie tych tras pod względem codziennej produkcji. Podane wartości są typowymi zakresami, a nie ustalonymi specyfikacjami, ponieważ grubość warstwy jest zwykle uzgadniana w zależności od projektu.
| Droga powlekania | Typowa warstwa | Główna siła | Najlepsze dopasowanie | Punkty do obejrzenia |
|---|---|---|---|---|
| Twarde chromowanie | 20-50 µm | Odporność na zużycie przy niskim tarciu | Ogólne cylindry hydrauliczne i pneumatyczne w umiarkowanych warunkach | Pory i mikropęknięcia mogą spowodować rozpoczęcie korozji pod spodem |
| Mlecznobiały chrom plus twardy chrom | Dwie warstwy, łącznie 30-60 µm | Ochrona przed korozją w połączeniu z twardą powierzchnią zewnętrzną | Sprzęt wilgotny, przybrzeżny i mobilny | Więcej etapów procesu i ściślejsza kontrola kąpieli |
| Nikiel plus twardy chrom | Dwie warstwy, łącznie 30-70 µm | Silna bariera przed chemikaliami i solą | Służba morska, chemiczna i górnicza | Należy ściśle monitorować skład chemiczny kąpieli niklowej |
| Ceramika (natrysk plazmowy) | 100-300 µm | Odporność na ścieranie i wysoką temperaturę | Agresywne ścieranie i gorące warunki pracy | Wymaga szlifowania diamentowego; sprawdzić kompatybilność masy uszczelniającej |
| Okładzina laserowa | 0,3-2 mm przed obróbką | Gruba, związana metalurgicznie warstwa ścieralna | Górnictwo, pogłębianie, renowacja statków i żerdzi | Wyższy koszt na część i dodatkowy naddatek na obróbkę |
| Leczenie QPQ | Obudowa dyfuzyjna, 10-30 µm | Odporność na zużycie i korozję, prawie bez zniekształceń | Cienkie pręty i części utrzymywane w wąskich tolerancjach | Ograniczona głębokość obudowy; nie jest lekarstwem na głębokie żłobienia |
Środowisko zwykle odpowiada na pytania dotyczące powłok szybciej niż jakikolwiek katalog. Jeśli obecna jest sól, kwas lub chemikalia procesowe, decyzja jest spowodowana korozją, a warstwy barierowe przesuwają się do przodu. Jeśli występuje piasek, ruda lub żużel, decyzja jest podyktowana ścieraniem, a twardość i grubość warstwy mają większe znaczenie.
Tam, gdzie ścieralność i ciepło idą w parze, powłoki ceramiczne zyskują swoje miejsce. Natryskiwana plazmowo warstwa tlenku glinu i tytanu o grubości kilkuset mikronów jest twardsza niż chrom i toleruje wyższe temperatury powierzchni, dlatego pojawia się na cylindrach pracujących w pobliżu pieców lub przenoszących gorący materiał. Aby uzyskać wykończenie przyjazne dla uszczelnienia, konieczne jest późniejsze szlifowanie diamentem, a niektóre masy uszczelniające należy sprawdzić przed wykonaniem.
 Tłoczysko cylindra hydraulicznego z powłoką ceramiczną Natryskiwana plazmowo powłoka ceramiczna do tłoczysk hydraulicznych, oferowana w wersji z azotku krzemu, tlenku glinu/węglika krzemu i nano-ceramiki zapewniającej odporność na zużycie i korozję. Zobacz produkt →
Powłoki nigdy nie ocenia się wyłącznie na podstawie twardości. Chropowatość pod uszczelką jest tym, co faktycznie odczuwa uszczelka, więc twarda, ale szorstka powierzchnia może zużyć uszczelkę szybciej niż bardziej miękka i gładsza. Chrome jest naturalnie gładki i wybaczający; powierzchnie ceramiczne i platerowane laserem należy przed montażem przeszlifować i wypolerować do kontrolowanego Ra. Kierunek szlifowania również ma znaczenie, ponieważ spiralne ślady mogą działać jak małe kanały pompujące.
Dwa szczegóły produkcji łatwo przeoczyć. Po pierwsze, stale o wysokiej wytrzymałości należy wypalać po galwanizacji, aby zmniejszyć ryzyko kruchości wodorowej. Po drugie, grubość warstwy zmienia gotową średnicę, dlatego naddatek na szlifowanie należy zaplanować od początku, a nie korygować na końcu linii.
Nasze powlekane pręty i zespoły prętów trafiają do sprzętu do konserwacji wody, metalurgii, maszyn budowlanych, wyposażenia statków i portów, przekładni na polach naftowych, maszyn górniczych, urządzeń do palowania i koparek. Schemat jest spójny: im trudniejsze środowisko i dłuższe okresy międzyobsługowe, tym bardziej specyfikacja przesuwa się od jednowarstwowego chromu w stronę powierzchni kompozytowych, ceramicznych lub platerowanych laserowo.
Napawanie laserowe to rozwiązanie, które zalecamy, gdy zużycie jest naprawdę poważne lub gdy warto ratować kosztowną wędkę, a nie ją wymieniać. Ponieważ warstwa jest metalurgicznie połączona z metalem nieszlachetnym i można ją nakładać na grubość do milimetra lub więcej, jest ona odporna na uderzenia i zgrubne ścieranie, które spowodowałoby zniszczenie cienkiej warstwy galwanicznej, a także zapewnia zużytym prętom drugą żywotność.
 Tłoczysko cylindra z okładziną laserową Tłoczysko platerowane laserowo z warstwami stopu na bazie niklu, kobaltu lub żelaza, wykończone przez szlifowanie pod kątem zużycia, korozji i pracy w wysokiej temperaturze. Zobacz produkt →
Żadna z tych powłok nie zachowuje się przewidywalnie bez dyscypliny procesu. Od czasu uzyskania certyfikatów ISO 9001 i ISO 14001 w 2011 roku naszą produkcję prętów opieramy na szlifierkach i polerkach CNC oraz inteligentnych, kontrolowanych środowiskowo liniach do galwanizacji, przy czym grubość powłoki, przyczepność i wykończenie powierzchni sprawdzane są na każdym etapie, a nie tylko podczas kontroli końcowej.
Wydajność jest tak samo ważna jak kontrola. Nasze zakłady zajmują obecnie ponad 25 000 metrów kwadratowych, a w ramach rozbudowy w 2022 r. obok naszego oddziału w Loudi dodano obiekt o powierzchni 20 000 metrów kwadratowych w Wuxi, co umożliwia realizację zamówień seryjnych i niestandardowych montażu na tym samym piętrze. Jeśli chcesz zgłębić tę historię związaną z obróbką, zapoznaj się z naszą notatką na temat co właściwie sprawia, że wędka jest precyzyjna wyjaśnia, w jaki sposób tolerancja i wykończenie są utrzymywane w hali produkcyjnej.
Większość obserwowanych przez nas problemów z powłoką to problemy ze specyfikacją, a nie problemy produkcyjne. Kilka szczegółów przesłanych wraz z zapytaniem pozwala zaoszczędzić dużo czasu na późniejsze powtarzanie:
Mając te informacje, zalecenie dotyczące powłoki zwykle obejmuje jedną krótką wymianę, a próbny pręt można wyprodukować przed przekazaniem całej partii.
A powlekane tłoczysko to niewielka część maszyny, a duża część jej niezawodności. Wybór warstwy odpowiadającej rzeczywistym warunkom pracy, a nie tej, która wygląda najbardziej imponująco na papierze, gwarantuje suchość cylindrów, nienaruszone uszczelki i długie okresy międzyobsługowe. Jeśli nie masz pewności, która trasa pasuje do Twojego zastosowania, prześlij nam warunki pracy, a my omówimy z Tobą dostępne opcje.
Skontaktuj się z nami
+86-137-0618-5800
Nr 3 Dujuan West Road, miasto Hudai, dystrykt Binhu, miasto Wuxi, prowincja Jiangsu
Skontaktuj się
Mobilny