2026-07-03
Jeśli kiedykolwiek zdarzyła Ci się przedwczesna awaria cylindra hydraulicznego, istnieje duże prawdopodobieństwo, że przyczyna leży w tłoczysku, a nie w uszczelkach czy korpusie cylindra. Precyzyjna obróbka tłoczyska decyduje o tym, czy tłoczysko wytrzyma powtarzające się cykle ciśnienia, czy też zacznie przeciekać i rysować się w ciągu kilku miesięcy. W tym przewodniku opisano, na czym właściwie polega precyzyjna obróbka tłoczyska, dlaczego każdy etap ma znaczenie i co należy sprawdzić przed przyjęciem partii od dostawcy.
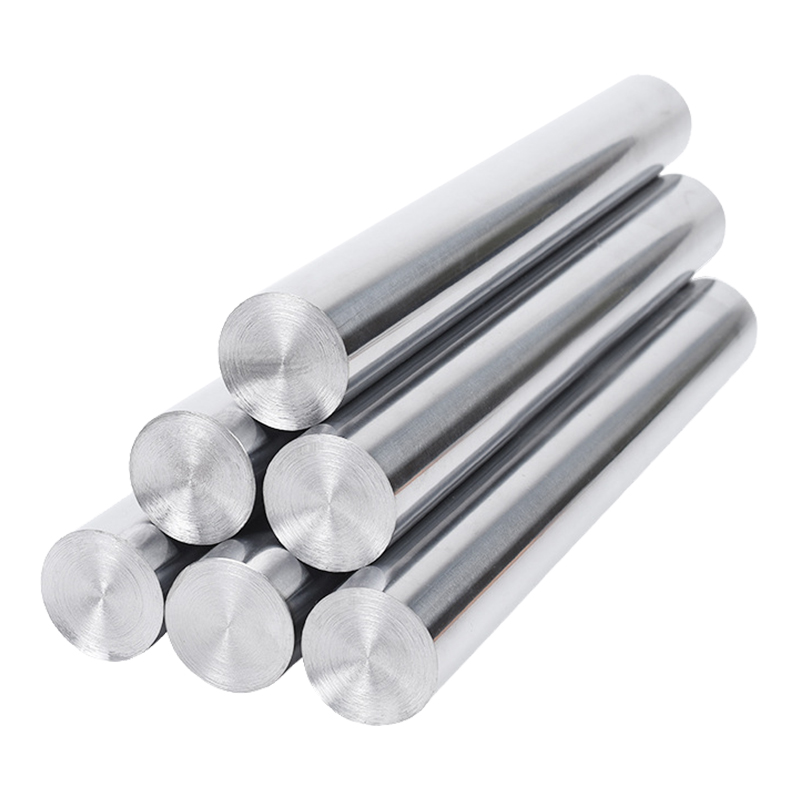
Tłoczysko to nie tylko metalowy pręt, który wchodzi i wychodzi z cylindra. Jest to nośny i uszczelniający element, który musi przetrwać tysiące lub miliony cykli wysuwania i wsuwania bez utraty swojego kształtu, wykończenia powierzchni i prostości. Nawet niewielkie odchylenie okrągłości lub chropowatości powierzchni może przyspieszyć zużycie uszczelnienia, umożliwić ominięcie płynu lub spowodować wygięcie pręta pod obciążeniem bocznym. Właśnie dlatego precyzyjna obróbka tłoczyska nie jest traktowana jako opcjonalne ulepszenie w większości zastosowań przemysłowych — jest to podstawowy wymóg w przypadku wszystkiego, co jest stosowane w cylindrach hydraulicznych, siłownikach lub ciężkich maszynach.
Różnica w kosztach pomiędzy prętem obrobionym maszynowo z luźnymi tolerancjami a prętem obrobionym zgodnie z precyzyjnymi specyfikacjami jest zwykle niewielka w porównaniu z kosztem przedwczesnej awarii. Tłoczysko, które zawiedzie w praktyce, wymaga nie tylko wymiany — często oznacza to przestój, wymianę uszczelki, a czasem uszkodzenie samego otworu cylindra.
Precyzyjna obróbka tłoczyska zazwyczaj przebiega według sekwencji etapów obróbki i wykańczania, przy czym każdy z nich opiera się na dokładności poprzedniego. Pomijanie lub przyspieszanie któregokolwiek z tych etapów zwykle pojawia się później jako problem funkcjonalny.
Surowy pręt jest najpierw obracany na tokarce w celu obniżenia go do średnicy końcowej, usunięcia większości nadmiaru materiału i ustalenia podstawowego kształtu cylindrycznego. Ten etap stanowi podstawę dla każdego późniejszego etapu, więc bicie i konsystencja mają tutaj znaczenie, nawet jeśli wykończenie powierzchni jest w tym momencie nadal szorstkie.
Po obróceniu pręt poddawany jest szlifowaniu bezkłowemu lub cylindrycznemu w celu dostosowania średnicy do wąskich tolerancji i poprawy prostoliniowości. Szlifowanie to miejsce, w którym faktycznie osiąga się większość precyzji wymiarowej, ponieważ usuwa małe niespójności powstałe w wyniku toczenia i zapewnia znacznie dokładniejsze wykończenie powierzchni.
Przejście polerskie jeszcze bardziej udoskonala powierzchnię, celując w uzyskanie niskich wartości chropowatości powierzchni wymaganych dla dobrego kontaktu uszczelnienia. Ten krok ma bezpośredni wpływ na współpracę tłoczyska z uszczelnieniami hydraulicznymi — zbyt szorstki drążek szybko zużyje uszczelnienia, natomiast zbyt gładki w niewłaściwy sposób może w rzeczywistości zmniejszyć retencję smaru.
Szczególnie długie pręty mogą ulegać lekkim wygięciu podczas wcześniejszych etapów obróbki lub obróbki cieplnej. Proces prostowania, często wykonywany mechanicznie pod kontrolowanym ciśnieniem, koryguje to przed końcową kontrolą, dzięki czemu pręt działa stale na całej swojej długości pod obciążeniem.
Sama obróbka nie czyni tłoczyska gotowym do wymagających zastosowań. Obróbka powierzchni zwiększa twardość, odporność na korozję i ochronę przed zużyciem, których nie posiada sama surowa stal obrobiona maszynowo. Różne metody leczenia odpowiadają różnym środowiskom pracy, a wybór niewłaściwego jest częstą przyczyną przedwczesnego uszkodzenia pręta.
| Leczenie | Główna korzyść | Typowy przypadek użycia |
| Twarde chromowanie | Wysoka odporność na zużycie, dobra ochrona przed korozją | Cylindry hydrauliczne ogólnego przeznaczenia |
| Powłoka niklowo-chromowa | Zwiększona odporność na korozję w porównaniu ze standardowym chromem | Środowiska morskie, przybrzeżne i wilgotne |
| Hartowanie indukcyjne | Zwiększona twardość powierzchni przy zachowaniu wytrzymałego rdzenia | Sprzęt przemysłowy i mobilny o dużym obciążeniu |
| Powłoka ceramiczna | Doskonała odporność na zużycie i chemikalia | Agresywne środowiska chemiczne lub o dużej liczbie cykli |
| Azotowanie | Głęboka twardość powierzchni bez znaczących zmian wymiarowych | Zastosowania precyzyjne wrażliwe na zniekształcenia |
Oceniając możliwości dostawcy w zakresie precyzyjnego przetwarzania tłoczyska, kilka mierzalnych specyfikacji mówi znacznie więcej niż ogólne stwierdzenie o „wysokiej precyzji”. O te liczby warto zapytać bezpośrednio.
Większość uszkodzeń tłoczyska można przypisać brakom na jednym z etapów przetwarzania opisanych powyżej. Pręty, które są nierównomiernie szlifowane, po zamontowaniu często wykazują nierównomierne zużycie, ponieważ uszczelka styka się z nieco nieregularną powierzchnią przy każdym skoku. Nieprawidłowe prostowanie powoduje, że pręty są podatne na boczne obciążenia pod ciśnieniem, co z czasem przyspiesza zarówno zużycie uszczelek, jak i zmęczenie pręta.
Problemy z powłoką są kolejnym częstym problemem, szczególnie w przypadku nierównej grubości powłoki lub słabej przyczepności. Powłoka, która łuszczy się lub zużywa się, przedwcześnie naraża metal nieszlachetny na korozję, co może szybko przekształcić niewielką wadę powierzchni w pręt wymagający całkowitej wymiany. Wybór dostawcy, który dokumentuje i kontroluje każdą z tych zmiennych, zwykle decyduje o różnicy między wędką, która wytrzymuje lata, a taką, która powoduje powtarzające się problemy z konserwacją.
Zanim zlecimy dostawcę precyzyjną obróbkę tłoczyska, warto uzyskać jasne odpowiedzi na kilka praktycznych pytań, zamiast polegać na ogólnych twierdzeniach marketingowych.
Precyzyjna obróbka tłoczyska nie jest pojedynczym etapem, który można zaznaczyć na liście — jest to łańcuch decyzji dotyczących obróbki i wykańczania, które wszystkie muszą łączyć się w całość. Wędka doskonale oszlifowana, ale słabo powlekana ulegnie zniszczeniu równie szybko, jak wędka dobrze oszlifowana, ale nierównomiernie oszlifowana. Uzyskanie od dostawcy jasnej dokumentacji i wymiernych tolerancji od razu to najbardziej niezawodny sposób na uniknięcie dowiadywania się o słabym ogniwie, gdy pręt jest już w użyciu.
Skontaktuj się z nami
+86-137-0618-5800
Nr 3 Dujuan West Road, miasto Hudai, dystrykt Binhu, miasto Wuxi, prowincja Jiangsu
Skontaktuj się
Mobilny