2026-09-15
Koparkę hydrauliczną wycofano z eksploatacji po 3000 godzinach, ponieważ w tłoczysku cylindra pojawiły się wżery, które uszkodziły uszczelkę dławika. Pierwotny cel projektu zakładał 8000 godzin. Pomiary wykazały, że chropowatość powierzchni w strefie zużycia wzrosła dwukrotnie, a warstwa chromu przetarła się do stali podstawowej w dwóch miejscach. Usterka nie była wadą produkcyjną. Był to problem ze specyfikacją wędki.
Tłoczysko to pojedynczy element, który w największym stopniu determinuje żywotność cylindra hydraulicznego. Przenosi siłę, prowadzi tłok i zapewnia powierzchnię uszczelniającą dla dławika tłoczyska. Gdy powierzchnia pręta ulegnie zniszczeniu, szybko następuje wyciek z uszczelnienia i zanieczyszczenie. Inżynierowie, którzy dopasowują materiał pręta, powłokę i wykończenie do rzeczywistego środowiska pracy, unikają tych wczesnych awarii. W tym artykule omówiono te trzy decyzje i stojące za nimi praktyczne tolerancje.
A tłoczysko hydrauliczne łączy tłok wewnątrz cylindra z obciążeniem zewnętrznym. Przekształca ciśnienie płynu w liniową siłę mechaniczną. W służbie musi:
Trzpień jest jedynym elementem cylindra narażonym zarówno na działanie obwodu hydraulicznego, jak i atmosfery zewnętrznej. To podwójne narażenie jest powodem, dla którego dobór materiałów i obróbka powierzchni mają tak duże znaczenie.
Większość tłoczysk hydraulicznych jest obrabiana ze stali średniowęglowej, takiej jak C45 lub równoważna. Półfabrykat jest utwardzany indukcyjnie przed szlifowaniem, aby utworzyć odporną na zużycie obudowę powierzchniową, utrzymując jednocześnie rdzeń wystarczająco wytrzymały, aby absorbować obciążenia udarowe. Gatunki stali nierdzewnej są stosowane, gdy odporność na korozję przewyższa koszt, ale ich niższa twardość zwykle oznacza, że należy dodać powłokę, aby zapewnić akceptowalne zużycie.
Sekwencja produkcyjna wyznacza pułap jakości. Pręty są toczone, poddawane obróbce cieplnej, szlifowane, a następnie polerowane. Szlifowanie usuwa odkształcenia powstałe w wyniku obróbki cieplnej i pozwala uzyskać okrągłość i prostotę, na których opierają się uszczelki. Polerowanie zmniejsza chropowatość powierzchni do zakresu, jaki uszczelka może wytrzymać przez długi okres użytkowania.
Prostota ma znaczenie tak samo jak wykończenie. Pręt, który jest prosty z dokładnością do 0,05 mm na metr, ale ma chropowatą powierzchnię, nadal będzie szybko zużywał uszczelki. Pręt z lustrzanym wykończeniem, ale o wygięciu 0,2 mm, powoduje nierówne obciążenie dławika i wycieki. Obydwa parametry muszą zostać zachowane i dlatego precyzyjna obróbka tłoczyska zasługuje na szczególną uwagę przed napisaniem specyfikacji.
Pręty pełne są standardem w przypadku większości cylindrów, ponieważ zapewniają najwyższą sztywność zginania w przeliczeniu na jednostkę kosztu. Pręty drążone pojawiają się w dwóch sytuacjach: gdy liczy się zmniejszenie masy, na przykład w wysięgnikach sprzętu mobilnego, lub gdy sam pręt musi posiadać wewnętrzny kanał olejowy. Wydrążony pręt pozwala zaoszczędzić znaczną masę, zachowując większość sztywności zginania przy tej samej średnicy zewnętrznej.
Jeśli projekt wymaga solidnej wędki o ściśle kontrolowanym wykończeniu i geometrii, określenie solidnej wędki o precyzyjnym wykończeniu wyznacza wyraźną podstawę jakości. Zastosowania wymagające wewnętrznej ścieżki oleju lub zmniejszonej masy lepiej sprawdzają się w przypadku wydrążonego tłoczyska.
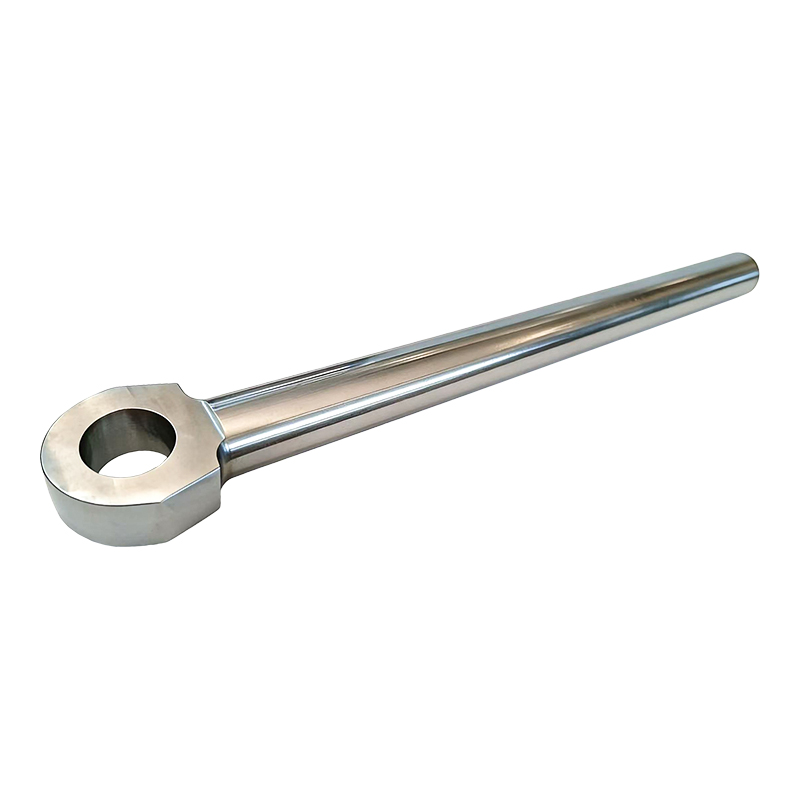
 Solidne tłoczysko ze stali stopowej o precyzyjnym wykończeniu Ten solidny pręt zapewnia dużą dokładność wymiarową i gładką powierzchnię szlifowaną, zapewniając niezawodne działanie uszczelnienia w wymagających układach hydraulicznych i mechanicznych, z możliwością niestandardowej obróbki dostępnej na rysunkach. Zobacz produkt →
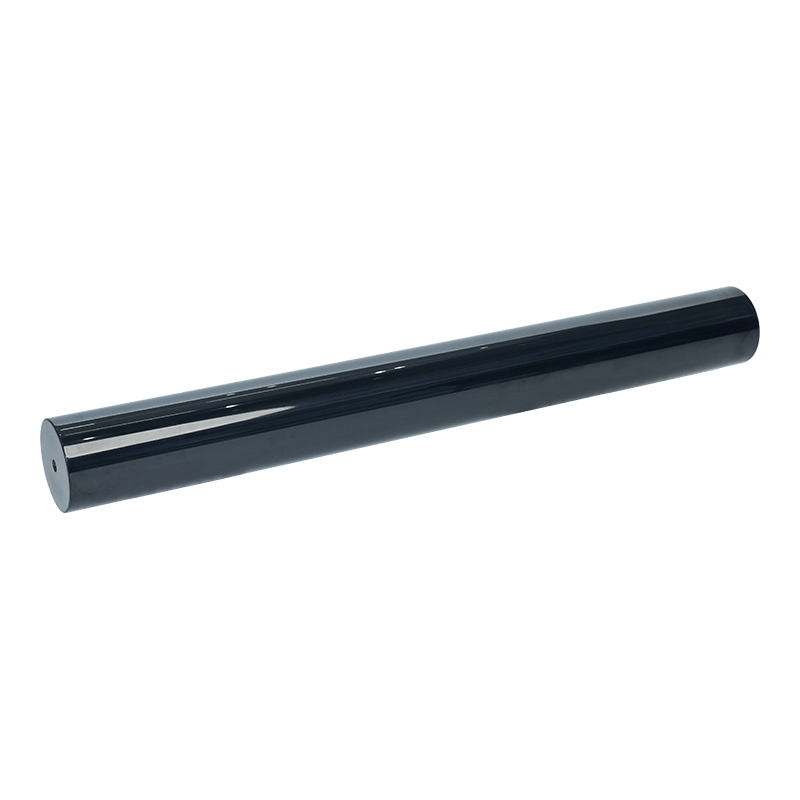
 Twarde, chromowane, puste tłoczysko Pusta konstrukcja zmniejszająca masę z kanałami wewnętrznymi, dostępna z powłoką z twardego chromu zapewniającą odporność na zużycie, odpowiednia do kompaktowych układów hydraulicznych, gdzie wymagana jest mniejsza masa i mniejsze prowadzenie. Zobacz produkt →
Uszczelki tłoczyska poruszają się bezpośrednio po powierzchni tłoczyska. Warga uszczelki wymaga powierzchni wystarczająco gładkiej, aby uniknąć zużycia ściernego, ale o wystarczającej mikrochropowatości, aby utrzymać film smarny. W praktyce tłoczyska hydrauliczne są szlifowane i polerowane do chropowatości Ra w przybliżeniu 0,2 do 0,4 µm. Wszystko, co jest bardziej szorstkie, powoduje uszkodzenie wargi uszczelniającej; cokolwiek znacznie gładszego może spowodować utratę uszczelnienia olejowego i zwiększenie tarcia.
Okrągłość i prostolinijność kontrolują szczelinę między prętem a dławikiem. Nadmierna owalność powoduje powstanie szerokiej szczeliny po jednej stronie i interferencji po drugiej. Z biegiem czasu łożysko dławnicy i uszczelka podlegają nierównomiernemu obciążeniu, co powoduje miejscowe zużycie i ostatecznie widoczną ścieżkę wycieku. To dlatego producenci wędek oceniają okrągłość i prostotę w granicach kilku setnych milimetra, zamiast polegać wyłącznie na fakturze powierzchni.
| Parametr | Typowa specyfikacja | Wpływ na wydajność |
|---|---|---|
| Chropowatość powierzchni Ra | 0,2 do 0,4 µm | Zużycie i tarcie uszczelnień |
| Prostota | Maks. 0,05 mm/m | Rozkład obciążenia dławika |
| Okrągłość | Maks. 0,02 mm | Jednolita szczelina uszczelniająca |
| Tolerancja średnicy | f7 do h8 | Pasuje do dławika i uszczelek |
Nieosłonięta, szlifowana stal, nawet hartowana indukcyjnie, nie wystarcza do większości zastosowań hydraulicznych. Pręt jest narażony na działanie wilgoci, mgły solnej, środków czyszczących i pyłu ściernego. System powłokowy musi zapewniać twardość zapewniającą odporność na zużycie, ochronę stali podstawowej przed korozją i kompatybilność z materiałem uszczelnienia.
Twardy chrom to podstawa w branży. Jest twardy, ma wytrzymałość od 800 do 1000 HV, ma niski współczynnik tarcia w porównaniu z typowymi masami uszczelniającymi i można go nakładać w kontrolowanych grubościach od 20 do 50 µm. W przypadku czystych wnętrz, twardy chrom jest najtańszą opcją o dobrze poznanej wydajności.
W sprzęcie morskim i zewnętrznym dwuwarstwowa warstwa mlecznobiałego chromu, po której następuje twardy chrom, zapewnia lepszą odporność na korozję niż pojedyncza warstwa twardego chromu. Układy zawierające nikiel i twardy chrom zachowują się podobnie w warunkach zasolonych. Powłoki te kosztują więcej, ale wydłużają okresy międzyobsługowe w przypadku agresywnego narażenia.
Powłoki ceramiczne zapewniają znacznie wyższą twardość i odporność na korozję w zastosowaniach wymagających wysokiego zużycia i korozji. Napawanie laserowe polega na zastosowaniu metalurgicznie związanej nakładki i jest również standardową metodą naprawy uszkodzonych prętów. Azotowanie QPQ (quench-polish-quench) stanowi tańszą alternatywę o dobrych właściwościach ścieralnych, chociaż utwardzana powłoka jest cieńsza.
W przypadku większości cylindrów ogólnego przeznaczenia praktycznym rozwiązaniem domyślnym pozostaje pręt pokryty twardym chromem, ponieważ jego zachowanie podczas produkcji jest dobrze udokumentowane, a koszt w przeliczeniu na godzinę pracy jest niski.
| System powłokowy | Typowa twardość (HV) | Odporność na korozję | Typowa grubość |
|---|---|---|---|
| Twardy chrom | 800 do 1000 | Dobrze | 20 do 50 µm |
| Mleczno-biały, twardy chrom | 800 do 1000 | Bardzo dobrze | 30 do 60 µm |
| Twardy chrom niklowy | 800 do 1000 | Bardzo dobrze | 30 do 60 µm |
| Ceramiczny | 1000 do 1400 | Znakomicie | 100 do 300 µm |
| Okładzina laserowa | 700 do 900 | Znakomicie | 300 do 1000 µm |
| QPQ | 500 do 700 | Dobrze | 10 do 30 µm |
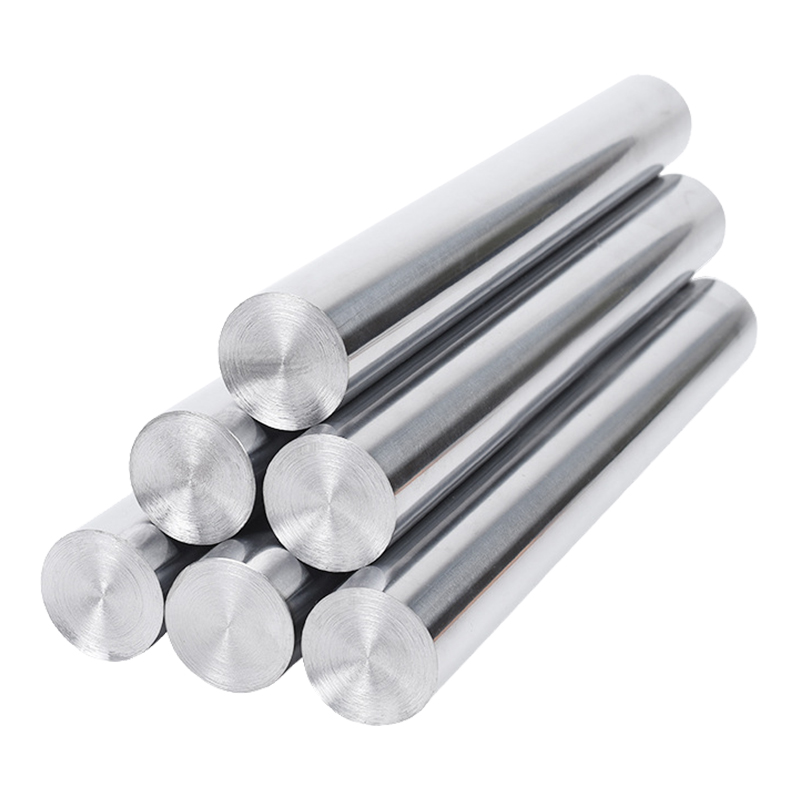
Twarde chromowane tłoczysko Galwanizowany chrom zapewnia wysoką twardość i odporność na korozję, co czyni ten pręt praktycznym rozwiązaniem dla cylindrów ogólnego przeznaczenia, gdzie liczy się udokumentowana wydajność i niski koszt w przeliczeniu na godzinę pracy. Zobacz produkt → Wybór powłoki wpływa na średnicę obrabianego pręta, kompatybilność uszczelnienia i koszt jednostkowy. Twardy chrom nakłada się w ilości od 20 do 50 µm na stronę, dlatego stal bazowa jest obrabiana pod wymiar, aby pomieścić platerowaną warstwę. Okładziny ceramiczne i laserowe wymagają innego przygotowania powierzchni i zazwyczaj szlifowania po nałożeniu powłoki, aby przywrócić ostateczne wymiary. Opakowanie uszczelniające musi być również kompatybilne z chemią powłoki.
W praktyce w pierwszej kolejności należy określić środowisko operacyjne, w drugiej częstotliwość cykli, a w trzeciej docelowe koszty. Standardowy pręt z twardego chromu dobrze sprawdza się w czystych prasach hydraulicznych w pomieszczeniach. Ten sam pręt zawodzi wcześnie w przypadku pogłębiarki lub łopaty wydobywczej. Nie jest to wada materialna; jest to niezgodność specyfikacji.
Kupując wędki, patrz nie tylko na cenę jednostkową. Kontrola procesu wpływa na koszt gwarancji końcowego cylindra. Zapytaj o konsystencję hartowania indukcyjnego, zdolność szlifowania i polerowania, jednorodność grubości powłoki i udokumentowane zapisy z kontroli. Certyfikat ISO 9001 jest podstawą, a nie wyróżnikiem.
Dostawca posiadający własne linie do szlifowania, polerowania i galwanizacji ma bezpośrednią kontrolę nad parametrami decydującymi o trwałości prętów, zamiast koordynować pracę wielu podwykonawców. Maszyny Wuxi Qunke podąża za tym zintegrowanym modelem, dostarczając precyzyjne tłoczyska, powlekane pręty i kompletne cylindry hydrauliczne z jednego zakładu o powierzchni ponad 25 000 metrów kwadratowych.
W przypadku maszyn inżynieryjnych tłoczysko wchodzi do cylindra jako dostarczony element, a dopasowanie do systemu uszczelnień należy zaplanować wcześniej. Dopasowanie cylindrów olejowych w maszynach inżynieryjnych to praktyczna lektura dla zespołów wspólnie finalizujących specyfikacje prętów i uszczelek.
Skontaktuj się z nami
+86-137-0618-5800
Nr 3 Dujuan West Road, miasto Hudai, dystrykt Binhu, miasto Wuxi, prowincja Jiangsu
Skontaktuj się
Mobilny